PCBA清洗工艺与离子污染管控实战:从"免清洗"迷思到ROSE检测闭环
在SMT与DIP焊接之后,"免清洗"(No-Clean)助焊剂长期被当作可以省掉清洗工序的代名词,但行业研究显示25%以上的PCB现场失效都与离子污染直接相关。"免清洗"实为"低残留"(Low-Residue):在车载电子、医疗设备、军工、三防漆涂覆、高压/EV等高可靠性场景,松香/树脂/弱有机酸残留仍会吸湿形成电解质,引发电化学迁移(ECM)枝晶生长、漏电、腐蚀与三防漆起泡,是必须清洗的。污染物来源覆盖焊接助焊剂、PCB制板蚀刻液与电镀盐、操作人员手汗盐分、环境扬尘四类。
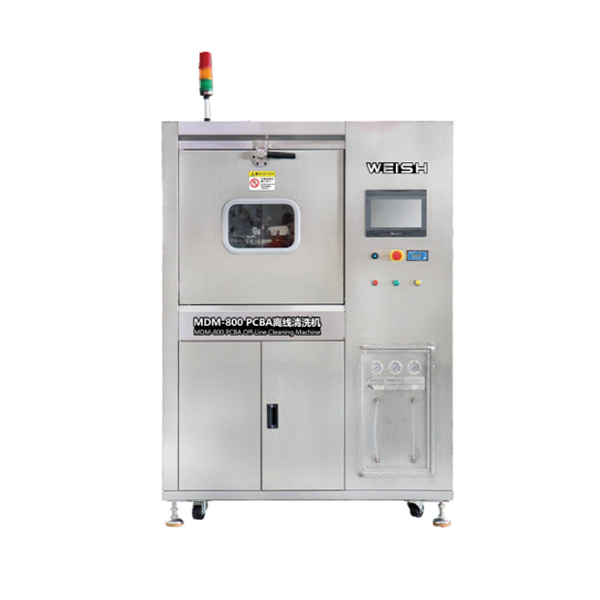
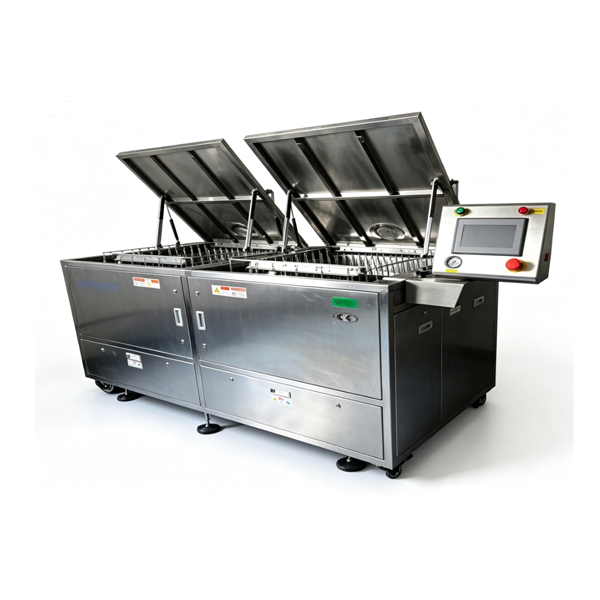
清洗工艺按介质分为水基、半水基与溶剂三大类。水基清洗用去离子水(电导率≤0.5µS/cm)配合皂化剂或工程清洗液(Zestron/Kyzen等),凭借低表面张力与润湿角渗透低站立高度(standoff仅几mil)元件底部缝隙,环保低VOC、批量稳定,是精密PCBA的主力方案;半水基先用溶剂溶解松香再用纯水漂洗,兼顾两者优势。溶剂清洗(碳氢/醇类)干燥快、适合返修与混合残留,但需防爆通风与废液合规处理。设备上大批量选在线喷淋清洗机(链速50-150cm/min、60-90℃热风烘干),高混合低批量选批量喷淋或超声波清洗机,但晶振、MEMS、咪头等超声波敏感件须遮蔽或选用非超声工艺。
检测环节以ROSE测试(IPC-TM-650 2.3.25)为行业基准:75%异丙醇+25%去离子水提取5-10分钟,测溶剂电阻率变化并换算成NaCl当量(µg/cm²)。传统商业限值1.56µg/cm²源自MIL-P-28809,IPC-6012E与汽车增补IPC-6012DA-WAM1已收紧至0.75µg/cm²;判读上<1.56为低负载、1.56-3.06须复检工艺、>3.06须立即纠正并复测。要进一步追溯污染物种类用IPC-TM-650 2.3.28离子色谱,IPC-5704规定Cl⁻≤0.25、Br⁻≤0.25、SO₄²⁻≤0.50、弱有机酸≤1.0、总≤1.56µg/cm²;最贴近真实工况的是J-STD-001第8章的SIR表面绝缘电阻测试,把温度、湿度、偏压同时施加才暴露ECM风险。J-STD-001已把ROSE从"是否合格"转为"过程控制工具"。
设计上同步预防:加大细间距引脚间距、BGA下方加排液孔、选用低卤阻焊油墨;产线配套正压车间、戴防静电手套与指套、清洗后40-50℃烘烤20-30分钟再密封包装。把清洗从"事后补救"升级为"数据驱动的过程闭环",才是高可靠性产品的稳定良率底座。