PCB分板(Depaneling)工艺选型与应力管控:V-CUT、铣刀、激光怎么选,200微应变红线怎么守
分板是SMT产线最后一道机械工序,也是隐性不良的高发环节——焊点此时已成型,弯曲与冲击会直接加载到焊点和元件上。行业通用判据来自IPC/JEDEC-9704:敏感元件附近机械应变不应超过200微应变(µε)。实测中,1.6 mm FR-4板在V-CUT掰断瞬间断裂线应变可达1500–3000 µε,离断线10 mm才回落到500–800 µε。靠手感掰板等于让板边MLCC与BGA承受数倍超限载荷,这类损伤ICT阶段往往全部通过,却在客户端以间歇开路、参数漂移暴露。
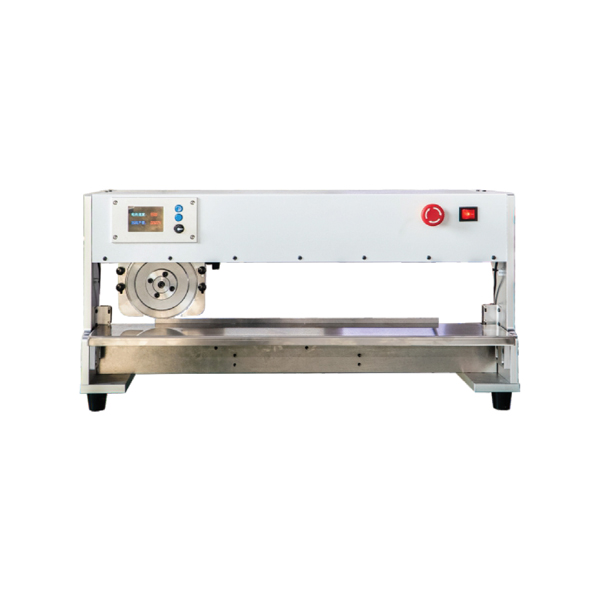
四种方式各有取舍:V-CUT加刀轮成本最低、每板3–5秒,但只能走直线,掰断应力最大,元件须距评分中心线≥3 mm、高重元件≥8 mm;铣刀分板沿外形走刀,异形与拼板皆可、板中心应力低,元件距切边≥2 mm,须配真空除尘处理FR-4粉尘;激光分板以UV非接触实现零机械应力,切缝仅20–50 µm、元件可贴至距板边0.5 mm,但有50–150 µm热影响区,且一般限1.0 mm以下薄板;冲切节拍最快而冲击应力最高,仅适合元件远离板边的大批量矩形板。
决定成败的往往是拼板设计而非设备。优先用“邮票孔+连接筋”替代整条V-CUT:应力被限制在局部断点,板中心更安全,也支持异形板。三条硬规则:关键走线绝不穿过连接筋;BGA与陶瓷电容尽量与分板线平行摆放,降低垂直弯曲应变;重高元件距断线≥3 mm。拼板利用率控制在75%–80%,工艺边不小于5 mm,轨道上布置3个1 mm非对称全局Mark点。MLCC是最脆弱的元件,弯曲开裂可能立即失效,也可能潜伏到温度循环后才显现。
闭环管控三步走:一是选型前置,Layout阶段就定分板方式,把间距与朝向规则写进DFM检查表;二是应变片验证,按IPC/JEDEC-9704在样板实测各方式峰值应变,确认元件附近≤200 µε后固化刀轮压入深度、铣刀转速与下刀速度、激光功率与走速等参数;三是在线与追溯,铣刀定期换刀并查径跳、监控激光焦点漂移、分板后做染色渗透与电测抽检,并把分板参数纳入首件确认与制程记录。对汽车电子与医疗等高可靠产品,分板应力应当和回流曲线一样留档管理。